
Vijesti
0102030405
Razumijevanje procesa proizvodnje kompozitnih vrećica za pakiranje
30.10.2025.
1. Izbor materijala: "Osnove inženjeringa" kompozitne ambalaže
Jezgro vrijednost kompozitaVrećice za pakiranje leži u funkcionalnoj komplementarnosti višeslojnih materijala, slično kao što zgrada zahtijeva kombinaciju vanjskih zidova, čeličnih šipki i unutrašnjih zidova. Prvi korak je precizno usklađivanje kombinacije osnovnog materijala:
- Vanjski slojMaterijali kao što su PET (Polietilen tereftalat) i BOPP (Biaksijalno orijentisani polipropilen) su odabrani zbog svoje otpornosti na visoke temperature i mogućnosti štampanja. Oni su odgovorni za izgled i zaštitu od habanja. Za Ambalaža za hranuPET se obično koristi za postizanje efekata štampanja visokog sjaja.
- Srednji barijerni slojU zavisnosti od zahtjeva, aluminijska folija (kiseonička i svjetlosna barijera), EVOH (Etilen vinil alkoholni kopolimer, visoka barijera za kisik), ili aluminijizirana folija (isplativa opcija) se bira. Farmaceutska ambalaža često koristi kombinaciju aluminijske folije i PET-a radi poboljšanja zaštite.
- Unutrašnji slojMaterijali koji se mogu termički zavariti, kao što su UKLJUČENO (Polietilen) i Cijena po akciji (CPP) (Liveni polipropilen) su neophodni. Za direktan kontakt s hranom, moraju biti u skladu sa sigurnosnim standardima kao što je EU br. 1935/2004.
Izbor ljepila je podjednako važno. Ekološki prihvatljiva ljepila bez rastvarača postala su široko rasprostranjena u prehrambenoj industriji kako bi se uklonili ostaci benzena, s kontroliranom težinom premaza na 3-5 g/㎡ kako bi se osigurala čvrstoća vezivanja.
2. Osnovni procesi: Četiri ključne faze od laminiranja do izrade vrećica
▪Prethodna obrada i premazivanje podloge
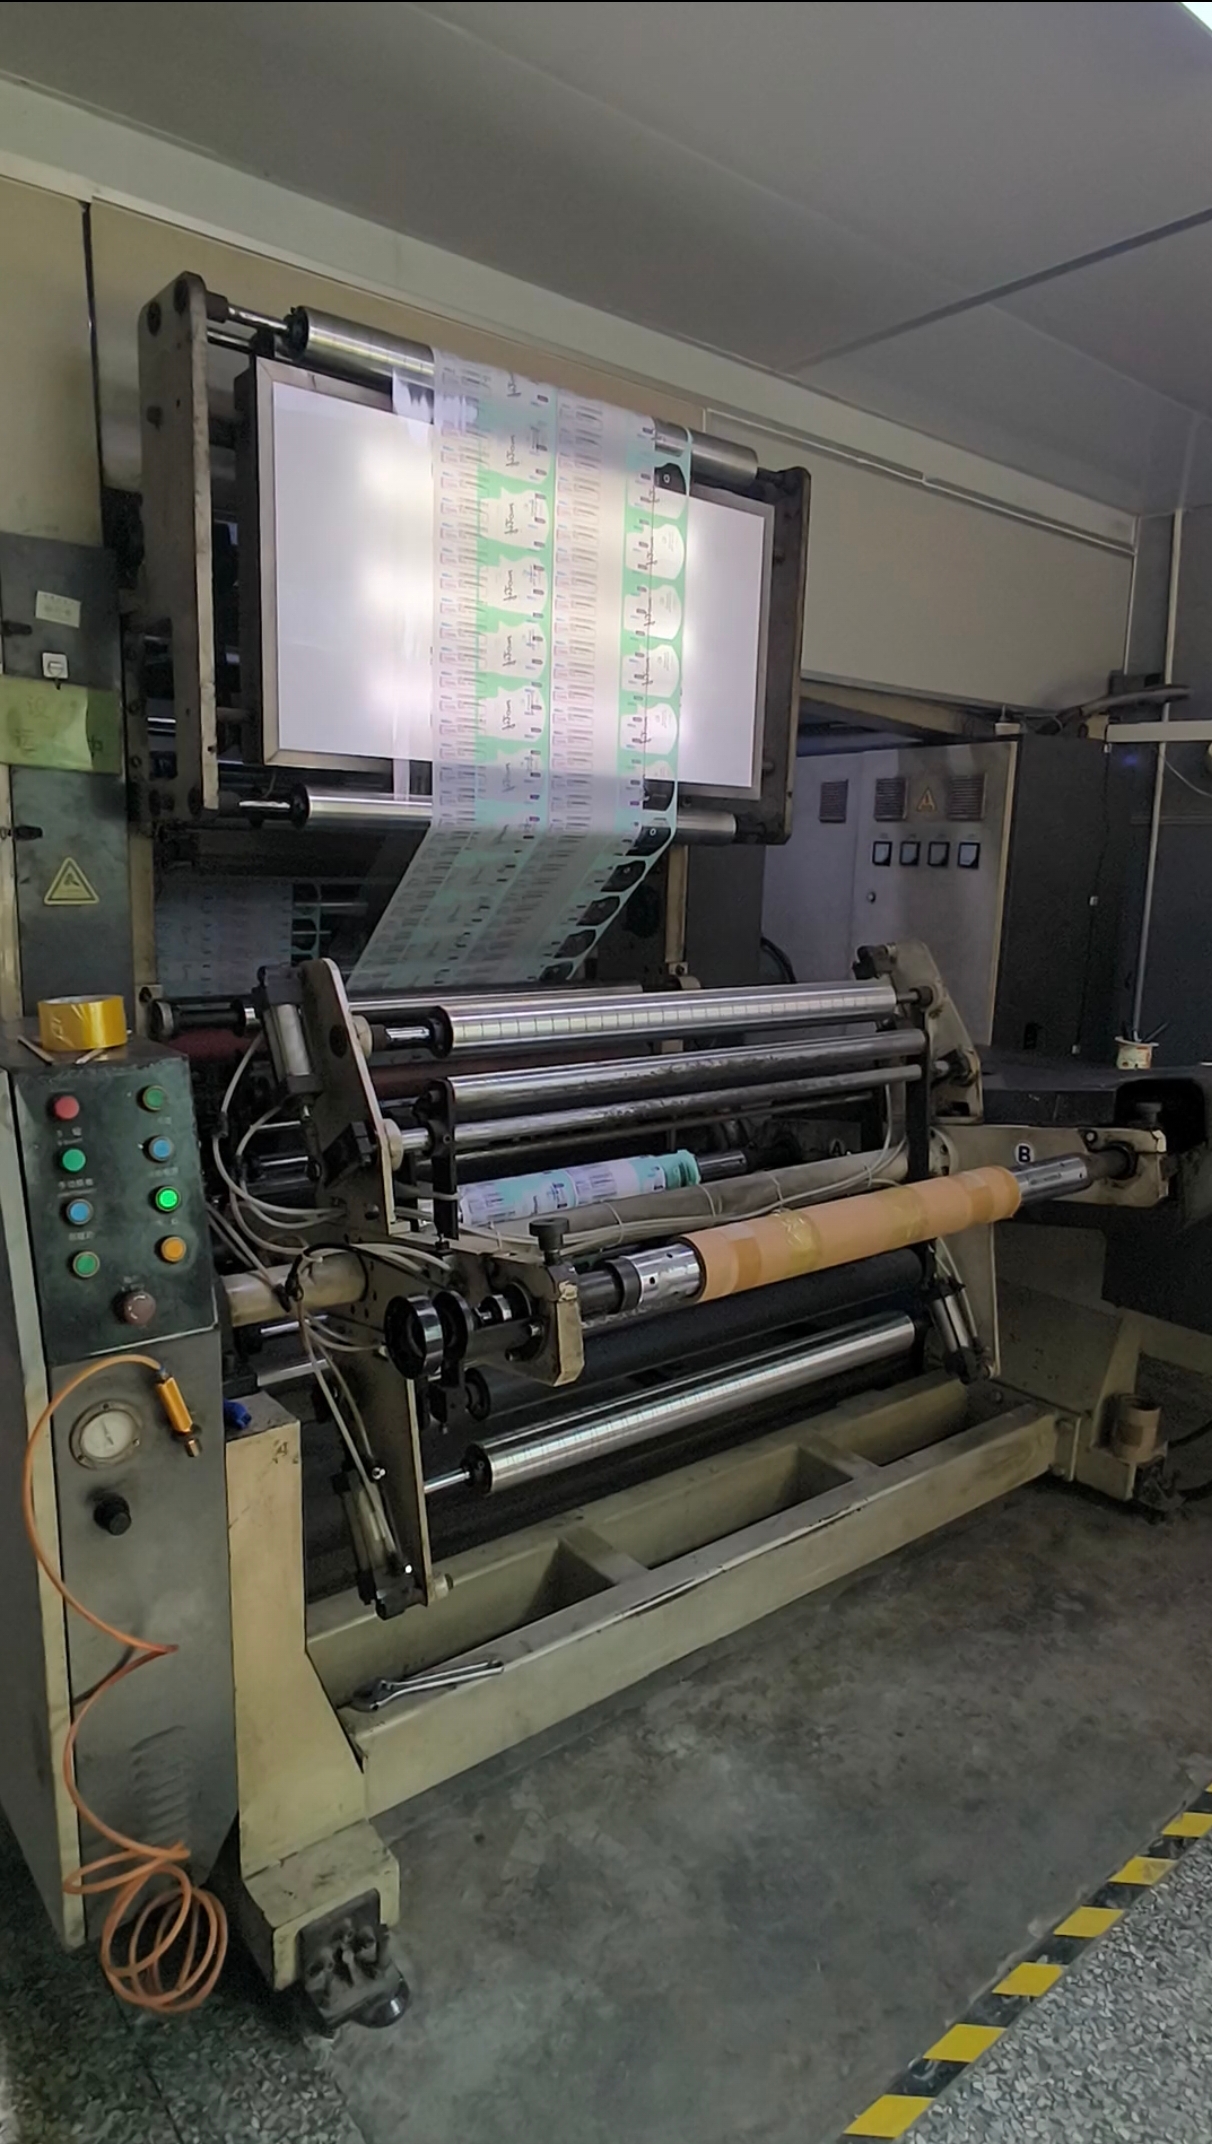
Sirovine Prvo se podvrgavaju podešavanju napetosti i čišćenju površine kako bi se uklonio statički elektricitet i nečistoće. U fazi premazivanja, visokoprecizna oprema ravnomjerno nanosi ljepilo na podlogu. Mokro premazivanje se obično koristi za kompozite papira i plastike, dok suho premazivanje dominira kod plastičnih kompozita. Greška tačnosti premazivanja mora se kontrolisati unutar ±0,1 g/㎡.
▪ Laminacija: Ključ za određivanje čvrstoće
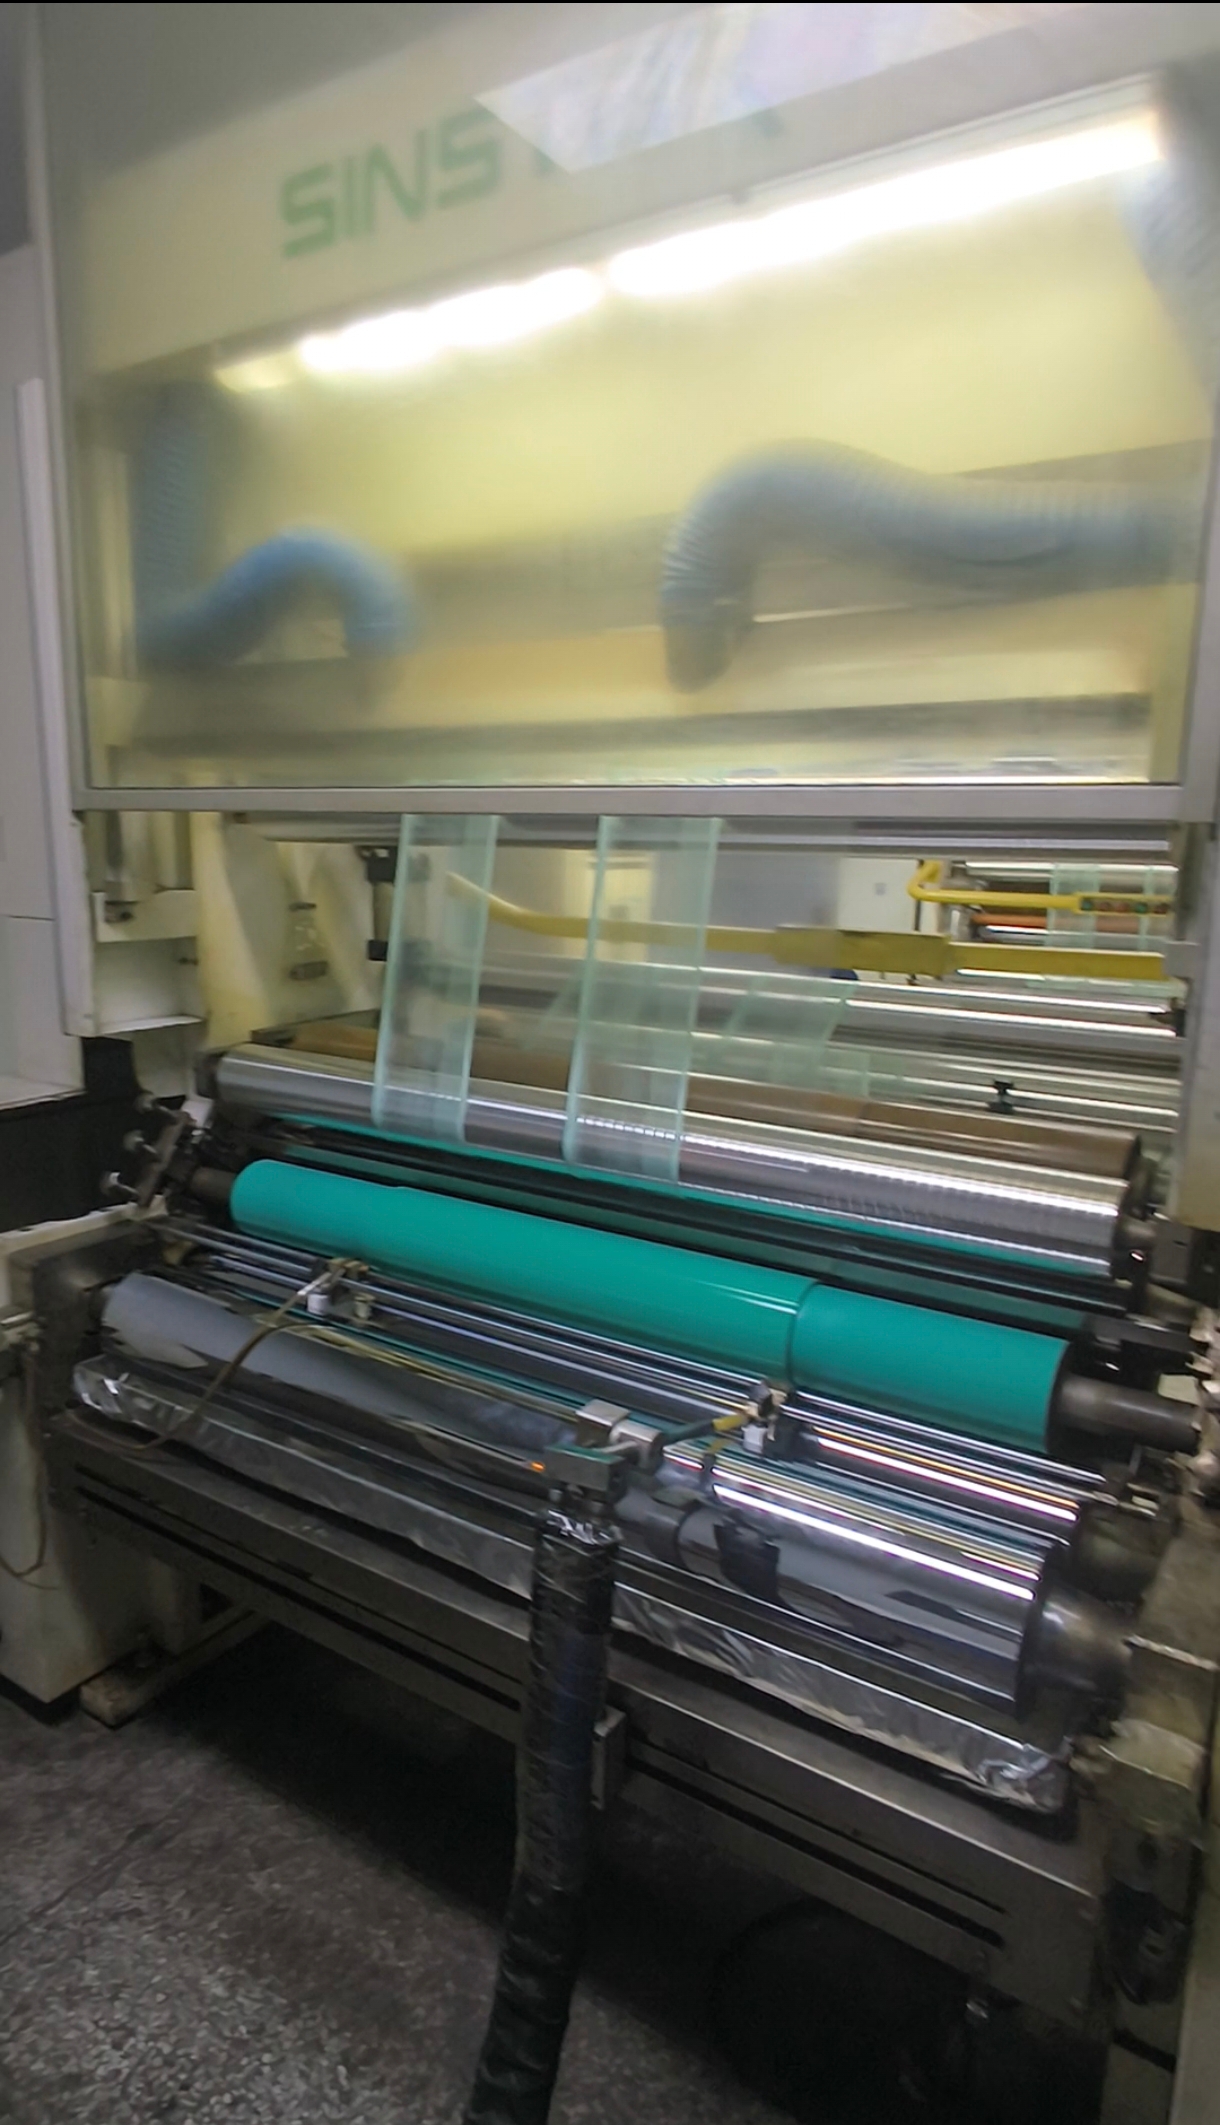
Višeslojne podloge se ubacuju u mašinu za laminiranje i lijepe vrućim presovanjem (temperatura: 80-120℃) ili hladnim presovanjem. Za suho laminiranje, pritisak se kontroliše na 2-3MPa, dok se laminiranje bez rastvarača oslanja na vakuumsko okruženje kako bi se smanjili mjehurići zraka. Nakon laminiranja, materijali se šalju u soba za sušenje (temperatura: 40-50℃) tokom 24-48 sati kako bi se osiguralo potpuno stvrdnjavanje ljepila i spriječilo kasnije raslojavanje.
▪ Štampanje i rezanje
Gravura štampa tehnologija se koristi za kreiranje uzoraka. Za Ambalaža za hranu, potrebne su tinte jestivog kvaliteta. Faza rezanja koristi numeričku upravljačku opremu za precizno rezanje, s greškom ne većom od ±0,5 mm, a istovremeno obrađuje i strukturne karakteristike poput linija za lako kidanje i rupa.
▪ Toplinsko zatvaranje za izradu vrećica: Tri parametra koja određuju sposobnost zaptivanja
Šipkastog tipa Termičko zaptivanje je glavni proces koji zahtijeva preciznu kontrolu trijade "temperatura-vrijeme-pritisak":
- Temperatura termičkog zaptivanja: 120-150℃ za PE materijale, a povećana na 160-180℃ za CPP materijale;
- Vrijeme termičkog zaptivanja: kontrolirano na 0,5-1 sekundu;
- Pritisak: održava se na 20-30 N/cm².
Ova tri parametra moraju biti dinamički uravnotežena. Na primjer, kada temperatura raste, vrijeme treba skratiti kako bi se izbjegao fenomen "rezanja korijena" koji smanjuje čvrstoću.
3. Kontrola kvaliteta: "Zaštitni zid" tokom cijelog procesa
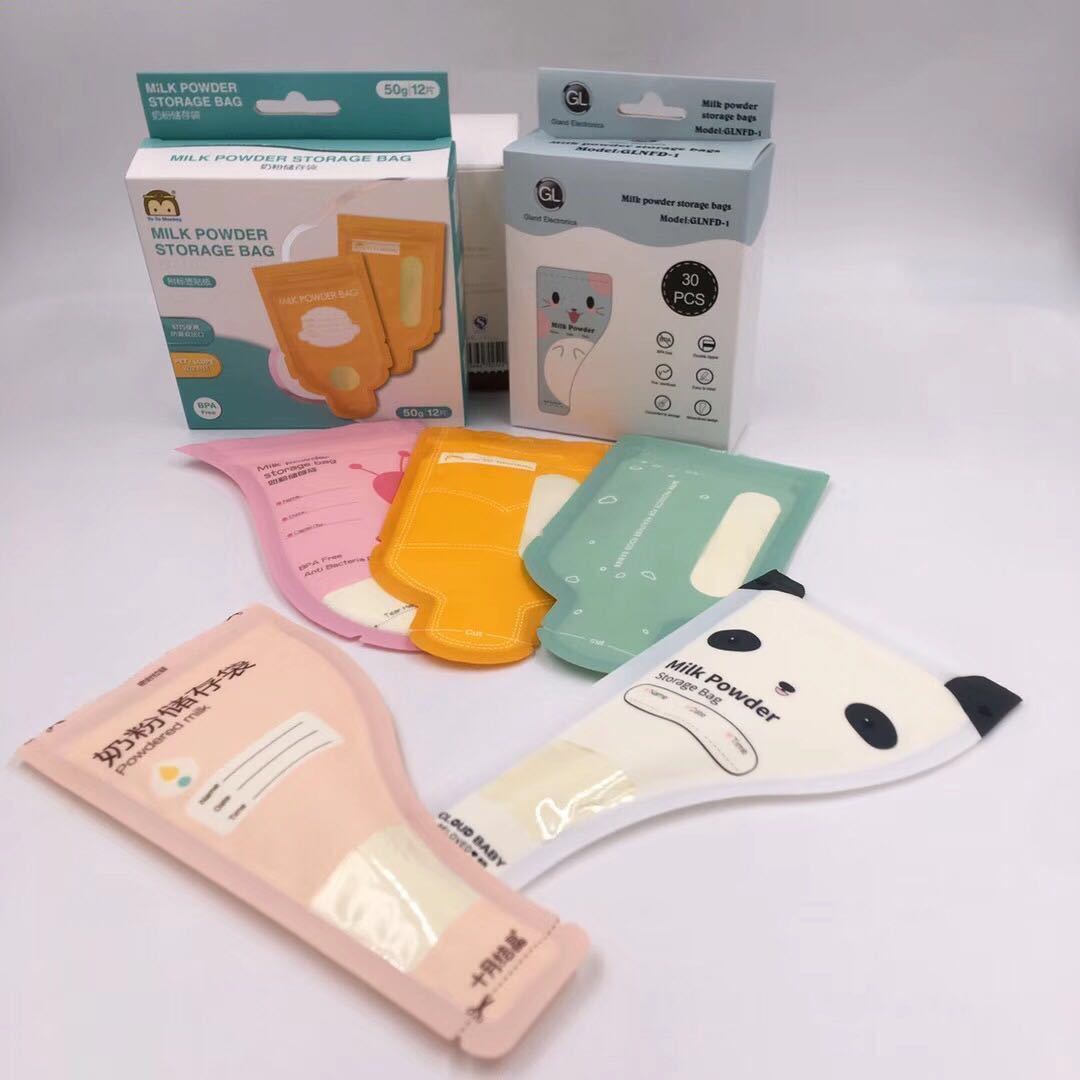
Prije Prilikom skladištenja sirovina, provode se testovi ujednačenosti debljine podloge (greška ≤5%) i sadržaja VOC (isparljivih organskih jedinjenja) u ljepilu. Tokom laminacije, čvrstoća lijepljenja se uzorkuje i testira svaka 2 sata, što zahtijeva usklađenost s industrijskim standardom od ≥3N/15mm. Gotovi proizvodi moraju proći tri ključna testa:
- Ispitivanje hermetičnosti (bez curenja zraka metodom negativnog pritiska);
- Ispitivanje čvrstoće na probijanje (≥8N);
- Ispitivanje čvrstoće termičkog zavarivanja (bez delaminacije).
Uobičajeni problemi može se riješiti ciljanim mjerama: mjehurići zraka između slojeva mogu se eliminirati povećanjem stupnja vakuuma ili optimizacijom težine premaza; nedovoljna čvrstoća toplinskog zaptivanja zahtijeva provjeru da li čvrstoća lijepljenja ispunjava standarde i zamjenu poboljšanim ljepilima ako je potrebno.
4. Prilagođavanje primjene: Praktična logika kombinovanja materijala
Različita područja imaju različite zahtjeve procesa:
- Hrana održavanje svježine torbausvajaju strukturu "PET/aluminizirani film/PE", sa brzinom prenosa kiseonika (OTR) od ≤1 cm³/(m²・24h);
- Elektronski Pakovanje komponenti zahtijeva antistatičke folije, s površinskim otporom kontroliranim na 10⁸-10¹¹Ω;
- Hemijska ambalaža koristi kombinaciju "najlon/PE", sa čvrstoćom na probijanje ≥15N.